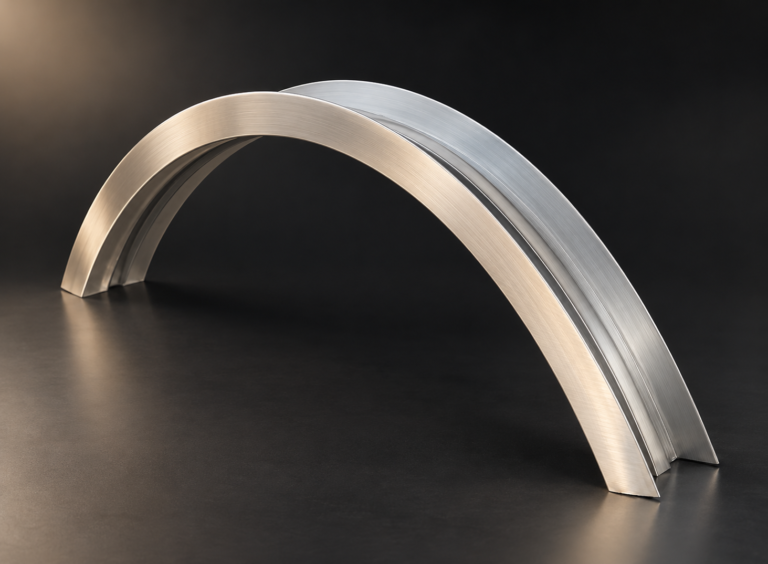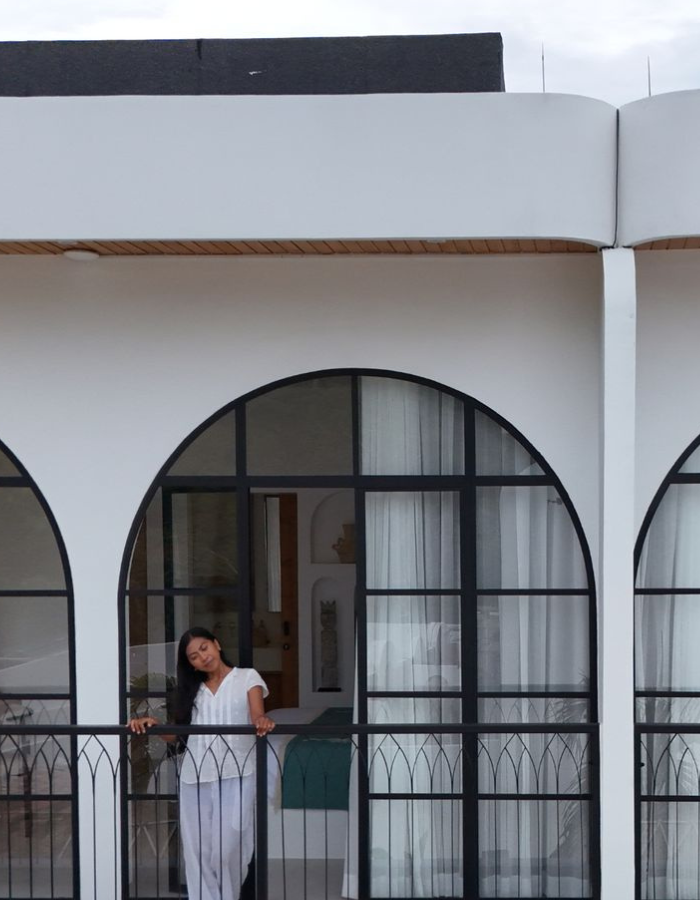
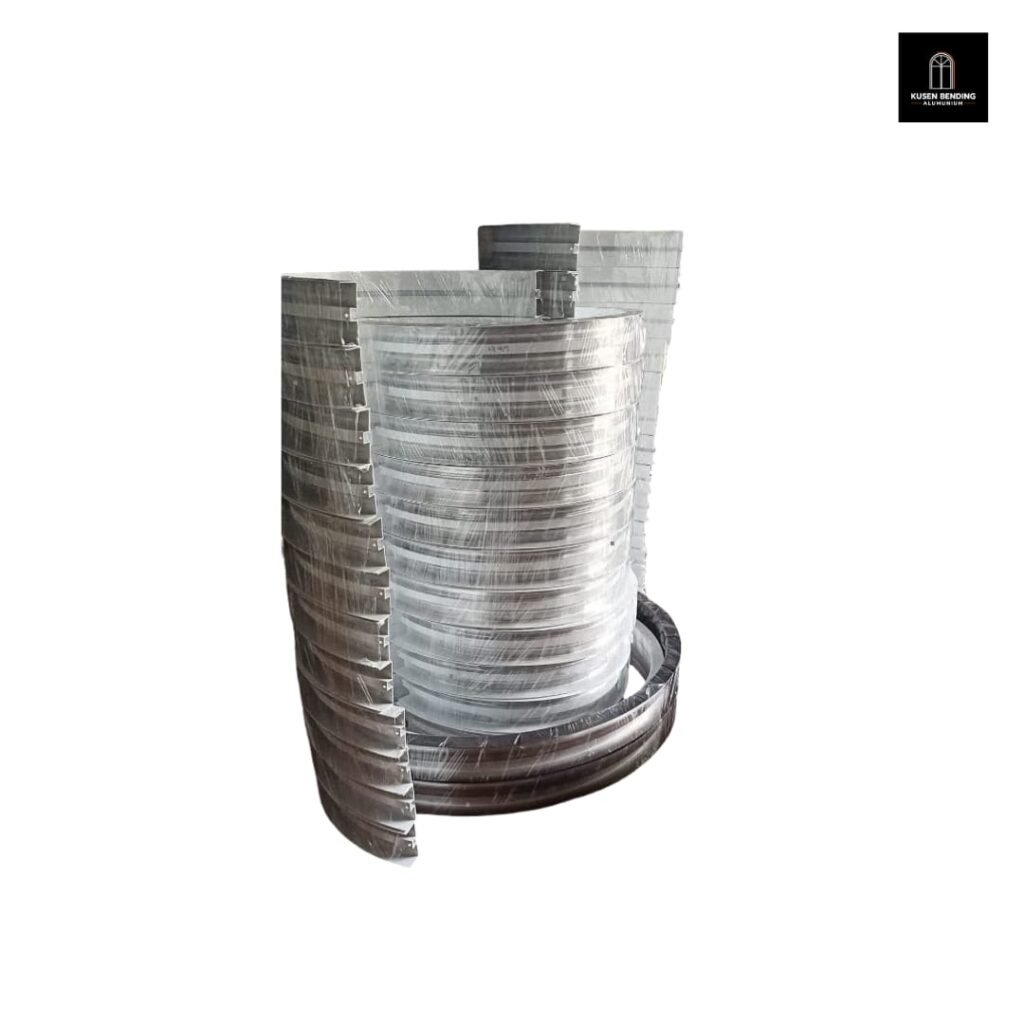
Banyak orang mengira membuat kusen lengkung tinggal “menekuk” aluminium seperti menekuk kawat. Padahal di balik lengkungan yang terlihat mulus, ada proses teknis dengan presisi tinggi yang menentukan apakah kusen akan pas terpasang atau justru bermasalah di lapangan. Artikel ini membahas tahap demi tahap proses bending aluminium untuk kusen lengkung, sekaligus teknik yang membedakan hasil kerja bengkel berpengalaman dengan yang asal jadi.
1. Pengukuran & Penentuan Radius
Tahap paling menentukan justru terjadi sebelum mesin bending menyala: pengukuran radius. Radius bisa diambil dari gambar kerja arsitek, atau dari pengukuran langsung di lokasi jika bukaan sudah terbentuk (misalnya dinding melengkung yang sudah dicor). Kesalahan pengukuran radius di tahap ini akan terbawa ke seluruh proses berikutnya — karena itu bengkel yang baik selalu melakukan pengecekan ulang sebelum lanjut ke pemotongan profil.
2. Pemilihan Profil & Ketebalan Aluminium
Tidak semua profil aluminium cocok dibending dengan radius kecil. Profil dengan dinding terlalu tipis berisiko penyok atau bergelombang (efek “orange peel”) saat ditekuk, sementara profil yang terlalu tebal untuk radius sangat kecil bisa retak di sisi luar lengkungan. Pemilihan ketebalan yang tepat — umumnya 1.5mm untuk kebutuhan struktural — jadi langkah penting sebelum bending dimulai.
3. Proses Roll Bending
Ini inti dari keseluruhan proses. Profil aluminium dilewatkan melalui mesin roll bending yang menekan dan menekuknya secara bertahap menggunakan tiga atau lebih roller dengan tekanan yang bisa disetel. Prosesnya dilakukan perlahan dan berulang — bukan sekali tekuk langsung jadi — supaya lengkungan terbentuk merata dan radius konsisten dari ujung ke ujung profil.
Teknik yang berpengaruh besar pada hasil akhir:
- Kecepatan penekukan — terlalu cepat berisiko membuat permukaan bergelombang.
- Jumlah lintasan (passes) — radius kecil biasanya butuh beberapa kali lintasan bertahap, bukan sekali jalan.
- Penyesuaian tekanan roller — disesuaikan per jenis profil, karena profil solid dan profil berongga bereaksi berbeda terhadap tekanan yang sama.
4. Pengecekan Kelengkungan & Kerataan Permukaan
Setelah proses bending, profil dicek menggunakan mal/template radius untuk memastikan lengkungan sesuai spesifikasi awal. Permukaan juga diperiksa untuk memastikan tidak ada gelombang, penyok, atau perubahan bentuk penampang profil akibat tekanan roller.
5. Pemotongan & Penyambungan Sesuai Ukuran
Setelah radius terkonfirmasi presisi, profil dipotong sesuai ukuran akhir kusen. Untuk kusen dengan bentuk kombinasi (misalnya setengah lingkaran yang disambung dengan bagian lurus), tahap ini juga mencakup penyambungan antar segmen — baik dengan teknik seamless maupun las, tergantung desain dan kebutuhan proyek.
6. Finishing (Powder Coating)
Setelah rangka jadi, tahap finishing dilakukan melalui proses powder coating untuk memberi lapisan warna sekaligus perlindungan terhadap korosi dan cuaca. Permukaan yang sudah melalui proses bending perlu perlakuan khusus di titik-titik lengkungan agar lapisan coating menempel merata, tidak menumpuk atau menipis di area yang paling banyak menerima tekanan saat bending.
7. Quality Control Akhir
Sebelum dikirim ke lokasi proyek, kusen melalui pengecekan akhir: kesesuaian radius dengan gambar kerja, kerataan permukaan dan hasil finishing, serta kekuatan sambungan (jika ada). Tahap ini yang membedakan bengkel dengan standar kerja jelas dari yang hanya mengandalkan perkiraan.
Kesimpulan
Proses bending aluminium untuk kusen lengkung bukan sekadar menekuk logam, tapi rangkaian tahap yang saling memengaruhi hasil akhir — dari akurasi pengukuran radius, pemilihan material, teknik penekukan bertahap, sampai quality control sebelum pengiriman. Memahami proses ini membantu Anda menilai apakah penawaran dari sebuah bengkel bending sepadan dengan kualitas yang akan Anda dapatkan.
Ingin tahu bagaimana ketebalan aluminium memengaruhi kekuatan hasil bending? Baca juga: Panduan Memilih Ketebalan Material Aluminium untuk Kusen Lengkung.